

-
Montaż Jednostronny rozwiązuje problem mocowania w profilach zamkniętych i rurach.
-
Ochrona powłok: Praca Na Zimno nie niszczy warstwy cynku, lakieru ani struktury stopów metali.
-
Szeroki zakres: Obsługa Gwintów od M5 do M12 pozwala na uniwersalne zastosowanie w warsztacie i terenie.
-
Przełożenie siły: Ramiona Dźwigni o długości 330 mm redukują wysiłek fizyczny operatora podczas spęczania.
-
Trwałość mechaniczna: Zastosowanie Stali 40Cr chroni trzpienie robocze przed zerwaniem gwintu pod obciążeniem.
-
Niezależność: Ręczne Narzędzie działa bez prądu i kompresora, obniżając koszty prowadzenia serwisu.
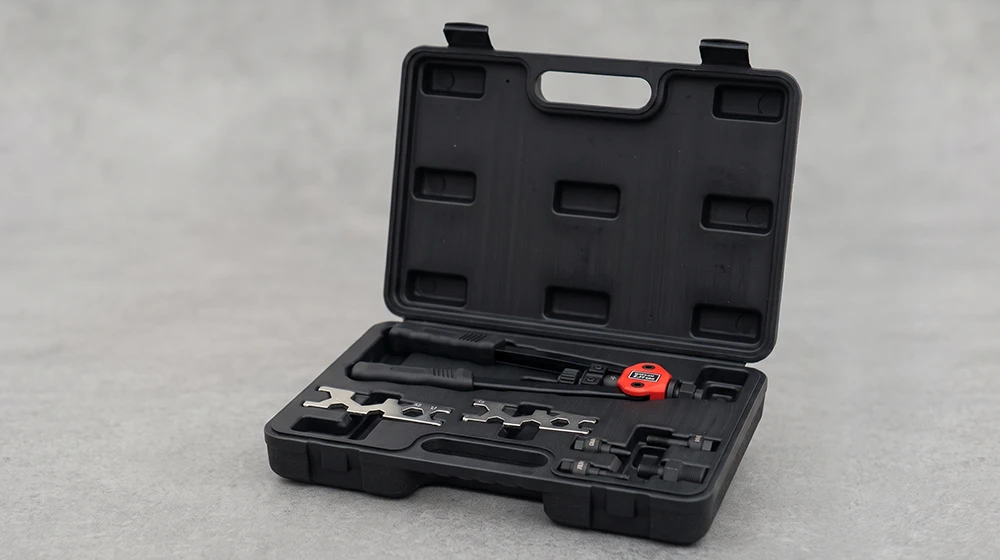
Kultura techniczna i poszanowanie dla solidnego rzemiosła wymagają stosowania rozwiązań, które łączą trwałość mechaniczną z prostotą serwisu. W dobie bylejakości i dominacji nietrwałych materiałów umiejętność tworzenia pewnych węzłów konstrukcyjnych w metalu stanowi fundament warsztatowej niezależności. Tradycyjne metody zawodzą wszędzie tam, gdzie grubość ścianki nie pozwala na nacięcie zwojów. Właśnie w takich warunkach z pomocą przychodzi YATO Nitownica do nitonakrętek 3612, która umożliwia osadzenie wytrzymałego gniazda metrycznego w profilach zamkniętych i cienkich arkuszach blach. Zamiast improwizować lub sięgać po nietrwałe wkręty, rzemieślnik wybiera inżynieryjny standard. Odpowiednie zaplecze narzędziowe chroni strukturę detalu i optymalizuje czas pracy.
Granice tradycyjnych metod łączenia elementów
Klasyczne ślusarstwo opierało się na dwóch głównych metodach wykonywania połączeń gwintowanych: bezpośrednim gwintowaniu otworu lub przyspawaniu nakrętki od strony niewidocznej. Obie metody wykazują poważne mankamenty w konfrontacji ze współczesnymi materiałami cienkościennymi. Blacha o grubości jednego lub dwóch milimetrów nie daje trwałego podparcia dla śruby poddanej obciążeniom ścinającym. Próba nacięcia gwintu w cienkim materiale kończy się zerwaniem zwojów już przy minimalnym momencie dokręcania.
Z kolei spawanie nakrętek w profilach zamkniętych jest technologicznie niemożliwe z powodu braku dostępu do tylnej ścianki. Nawet w miejscach otwartych obróbka termiczna niesie ze sobą destrukcyjne skutki: wypala powłoki antykorozyjne, deformuje płaszczyznę i wymaga szlifowania oraz ponownego cynkowania. Z perspektywy ekonomiki produkcji każda dodatkowa operacja termiczna podnosi koszt jednostkowy i zwiększa ryzyko powstania wady materiałowej.
Mechanika tulei z gwintem wewnętrznym
Rozwiązaniem opisywanego problemu jest technologia połączeń jednostronnych. Tuleja wyposażona w gwint wewnętrzny oraz strefę plastyczną zostaje wprowadzona w przygotowany otwór. Podczas pracy narzędzia siła osiowa powoduje kontrolowane spęczenie korpusu po niewidocznej stronie materiału. W efekcie powstaje szeroki kołnierz oporowy, który dociska element bazowy, podczas gdy zewnętrzny kołnierz tulei blokuje jej przemieszczenie.
Powstałe w ten sposób gniazdo gwintowane zachowuje pełne parametry wytrzymałościowe i pozwala na wielokrotne wkręcanie śrub metrycznych. Cały proces zachodzi na zimno, co chroni powłokę lakierniczą i ocynk przed degradacją. Połączenie wykazuje znakomitą odporność na drgania i obciążenia zmęczeniowe, co ma duże znaczenie w motoryzacji oraz montażu szaf sterowniczych.
Budowa mechanizmu i przełożenie siły
Skuteczne zaciśnięcie tulei w rozmiarach sięgających dwunastu milimetrów wymaga przyłożenia olbrzymiej siły wzdłużnej. W narzędziach ręcznych praca spoczywa na ramionach operatora, dlatego konstrukcja musi zapewniać wysoką sprawność mechaniczną. Dwuręczna dźwignia o ramionach o długości 330 milimetrów zapewnia optymalne przełożenie siły fizycznej, pozwalając na spęczenie metalu bez nadmiernego wysiłku.
Elementem roboczym jest stal chromowa 40Cr, z której wykonano trzpienie pociągowe oraz głowice. Materiał ten charakteryzuje się wysoką twardością oraz odpornością na rozciąganie i ścieranie, co zapobiega wyciąganiu zwojów z trzpienia podczas prasowania tulei stalowych. Z kolei korpus wykonano ze stopu aluminium ADC12, co łączy sztywność z niską masą. Rękojeści ze stali węglowej wykończono ergonomicznymi okładzinami zapobiegającymi wyślizgiwaniu się przyrządu.
Dobór parametrów i zakres roboczy
Uniwersalność narzędzia zależy bezpośrednio od zakresu obsługiwanych wymiarów. Zestaw obejmujący trzpienie od M5 do M12 pokrywa większość zapotrzebowania w pracach instalacyjnych. Rozmiary M5 i M6 sprawdzają się w mocowaniu korytek kablowych czy paneli kontrolnych. Większe średnice, obejmujące M8, M10 oraz M12, pozwalają na kotwienie konstrukcji nośnych i wsporników aparatury przemysłowej.
Prawidłowy dobór średnicy wiertła decyduje o stabilności węzła. Zbyt ciasny otwór uniemożliwia wsunięcie tulei, natomiast zbyt luźny prowadzi do jej obracania się podczas dokręcania. Tolerancja wymiarowa otworu musi odpowiadać ścisłym zaleceniom producenta łącznika. Dokładne spasowanie części eliminuje niepożądane luzy montażowe.
Naprawa i regeneracja
Posiadanie sprawdzonych narzędzi ręcznych uniezależnia wykonawcę od zewnętrznych źródeł zasilania, takich jak kompresory czy sieć elektroenergetyczna. Narzędzie dźwigniowe pozostaje gotowe do pracy w każdych warunkach polowych. Możliwość szybkiej regeneracji zerwanych gwintów w korpusach maszyn stanowi olbrzymi atut ekonomiczny. Zamiast wymieniać kosztowne podzespoły, wystarczy rozwiercić uszkodzony otwór i osadzić w nim odpowiednią tuleję.
Taka regeneracja połączeń to wyraz szacunku dla materiału i racjonalnego gospodarowania zasobami. Przedsiębiorca potrafiący samodzielnie rozwiązać problem techniczny bez angażowania drogich serwisów buduje trwałą przewagę na rynku. Z kolei odporność na wibracje osiągana dzięki zaciśniętemu kołnierzowi eliminuje usterki eksploatacyjne.
Właściwa kultura warsztatowa, obejmująca czyszczenie gwintów i smarowanie powierzchni trących, chroni mechanizm przed zużyciem. Trwałość, rzetelność i techniczna dyscyplina to wartości, które zawsze obronią się w praktyce inżynieryjnej, przynosząc wymierne oszczędności finansowe.
Materiał współtworzony z AI.





Komentarze (0)